 English
 中文简体
 русский
 Français
 Español
 عربى
Si alguna vez ha abierto un motor de arranque o un motor de inducción industrial, probablemente haya sostenido una pila de laminación sin darse cuenta. Parece un bloque sólido de acero y se siente como tal, pero en realidad son docenas o cientos de láminas delgadas apretadas tan apretadas que las uniones casi desaparecen.
Hemos estado fabricando motores y componentes de motores desde 1997, y las pilas de laminación surgen en casi todas las conversaciones técnicas que tenemos con ingenieros y compradores. Las mismas preguntas tienden a repetirse: ¿por qué no mecanizar un núcleo a partir de una sola pieza de acero? ¿0,35 mm realmente supera a 0,5 mm? y ¿cómo se elige entre una pila unida y una soldada? Esto es lo que hemos aprendido en el taller.
¿Qué es exactamente una pila de laminación?
Una pila de laminación es un núcleo magnético construido a partir de muchas láminas delgadas de acero eléctrico. Las hojas individuales son las laminaciones; una vez que se apilan, se comprimen y se unen, forman la pila.
Cada hoja se perfora, corta con láser o se corta con precisión en el perfil que necesita el circuito magnético: un anillo de estator con ranuras para los devanados, un rotor con ranuras y un orificio para el eje, o un armadura núcleo que posteriormente llevará un conmutador. Entre las láminas vecinas se encuentra una fina capa aislante, a veces una capa de óxido formada durante el recocido, más a menudo un revestimiento aplicado específicamente. Luego se fija todo el conjunto mediante uno de varios métodos, que veremos en breve.
¿Por qué no mecanizar el núcleo a partir de acero macizo?
Porque un campo magnético cambiante impulsa corrientes circulantes a través de cualquier material conductor. En un núcleo de acero sólido, esas corrientes parásitas circulan libremente a través de la mayor parte del metal, calentándolo y desperdiciando energía que debería llegar al eje en forma de torsión. Cortar el núcleo en láminas delgadas y aisladas interrumpe esos bucles y los encoge drásticamente. Las láminas más delgadas significan bucles más pequeños y menores pérdidas, hasta el punto en que la manipulación, el apilamiento y el costo del material dejan de tener sentido.
Ésta es la razón por la que existe una pila de laminación. Cualquier otra decisión al respecto, desde el método de unión hasta el tipo de recubrimiento y la altura de las rebabas, sólo importa porque protege o socava ese trabajo único.
Espesor, calidad del acero y revestimiento: tres opciones que deciden el rendimiento
Espesor
Para máquinas de 50 Hz y 60 Hz, las opciones habituales son 0,5 mm y 0,35 mm. La pérdida del núcleo aumenta aproximadamente con el cuadrado de la frecuencia, por lo que a medida que aumenta la velocidad, el material más delgado comienza a amortizarse: aparecen grados de 0,2 mm y 0,1 mm en diseños de alta velocidad y alimentados por inversor. Un motor industrial de uso general rara vez necesita acero de 0,1 mm; un husillo de alta velocidad suele ser el caso.
Grado de acero
Los aceros eléctricos se especifican mediante una pérdida del núcleo garantizada a una densidad y frecuencia de flujo definidas, junto con el espesor y el contenido de silicio. Los grados de menor pérdida funcionan a menor temperatura, pero son más duros y quebradizos, lo que acorta la vida útil del troquel de estampado y dificulta el control de las rebabas. Una calidad que parece perfecta en una hoja de datos puede crear problemas reales de producción.
Revestimiento aislante
Los recubrimientos se agrupan por clase de temperatura y por su tolerancia al punzonado y la soldadura. Los recubrimientos orgánicos se perforan limpiamente pero se queman bajo una soldadura; Los recubrimientos inorgánicos y con relleno cerámico sobreviven a temperaturas más altas, pero son más duros con las matrices. Elija un recubrimiento que combata su proceso de unión y pasará meses persiguiendo la porosidad de la soldadura y los cortocircuitos entre láminas.
Cómo se ensambla una pila de laminación
Una vez que las láminas se cortan, recubren y apilan a la altura, tienen que convertirse en un cuerpo rígido que sobreviva la manipulación, el enrollado, la inmersión y los años de vibración. Cinco métodos cubren la mayor parte de lo que pasa por nuestros escritorios.
| Método | como funciona | donde cabe | que mirar |
|---|---|---|---|
| entrelazado | Los hoyuelos o pestañas en forma de cola de milano presionados en cada hoja se fijan en la hoja de abajo durante el apilamiento. | Núcleos de estator y rotor de gran volumen para motores pequeños y medianos | Los cortocircuitos locales entre láminas aumentan ligeramente las pérdidas en el núcleo; Los troqueles necesitan mantenimiento regular. |
| Soldadura | De cuatro a ocho soldaduras láser o TIG a lo largo del diámetro exterior | Bastidores de estator más grandes que necesitan una gran rigidez | El calor de la soldadura daña el revestimiento cercano y puede distorsionar el orificio. |
| Remachar o clavar | Remaches pasantes o listones metálicos sujetan la pila | Núcleos pequeños y construcciones de bajo volumen | Agrega material y puede aflojarse después de repetidos ciclos térmicos. |
| Unión adhesiva | Las láminas previamente recubiertas con adhesivo activado por calor se apilan y curan bajo presión. | Diseños centrados en la eficiencia, de bajo ruido y de calibre delgado | Mayor costo de material y un ciclo de curado estrictamente controlado |
| Sujeción o atornillado | Las placas finales y los pernos pasantes mantienen la pila comprimida. | Prototipos, reparaciones y núcleos muy grandes. | Simple y reelaborable, pero voluminoso y menos rígido. |
Ninguno de estos métodos es correcto en todos los casos. Las pilas adheridas a menudo funcionan de manera más silenciosa y fría porque no hay cortocircuitos entrelazados ni calor de soldadura que perturbe el recubrimiento, pero agregan costo de material y un paso de curado. La soldadura es rápida y robusta para pilas más gruesas y suele ser la respuesta pragmática para marcos de estator grandes. La geometría del núcleo, el volumen anual y el objetivo de ruido toman la decisión, no la preferencia.
Dos detalles merecen atención sea cual sea el método. En primer lugar, la altura de las rebabas: si al perforar se deja un borde elevado que perfora el revestimiento, las hojas se acercan entre sí y la pérdida aumenta. En segundo lugar, el recocido para aliviar tensiones, que restaura las propiedades magnéticas después del punzonado y también construye el aislamiento de óxido del que dependen muchas pilas.
Las pilas de rotores aportan sus propias consideraciones. Los rotores de jaula de ardilla generalmente están moldeados alrededor del núcleo laminado, los rotores de imán permanente se ensamblan con imanes fijados en los bolsillos de laminación, y luego ambos deben instalarse en un eje con la interferencia adecuada y la cantidad correcta de inclinación para mantener el dentado y la vibración bajo control.
Pilas de laminación en los motores que construimos
Fabricamos nuestros propios núcleos de estator y rotor para las gamas de motores de CA, CC y sin escobillas que construimos, y también suministramos componentes centrales a clientes que ensamblan máquinas ellos mismos. Los núcleos del estator se apilan de forma soldada o entrelazada según el tamaño y el volumen del marco, se enrollan internamente y luego se barnizan y prueban antes del ensamblaje.
Los núcleos de armadura de nuestros motores de CC y motores de arranque siguen una ruta ligeramente diferente. La pila se presiona sobre el eje, se sueldan los elevadores del conmutador, se insertan los devanados y el rotor se equilibra antes de llegar a la línea. La soldadura fuerte es uno de esos pequeños detalles que separan un motor de arranque que dura de uno que regresa: una junta fría aparece como un punto caliente mucho antes de que se convierta en una falla.
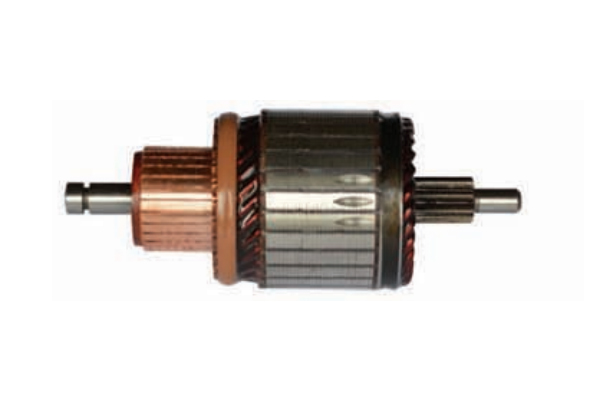 Armadura de motor OEM/ODM para componentes de arranque Busque armaduras de motores de arranque en las series universales de Bosch y tipo Chrysler Valeo, con dimensiones de modelo, voltajes y números de referencia de servicio para revisión de diseño y abastecimiento. Ver producto →
Como nos sentamos entre el acero y la máquina terminada, vemos ambos lados del problema. Un dibujo que parece sencillo en CAD puede resultar difícil de apilar si la geometría de la ranura deja secciones delgadas que se deforman bajo presión. Trabajando desde una planta de 70.000 metros cuadrados con más de 300 personas en ingeniería, fabricación y calidad, preferiríamos señalarlo temprano que descubrirlo en la etapa de herramientas. Puedes leer más sobre cómo trabajamos en nuestro pagina de empresa .
Qué comprobar antes de adquirir pilas de laminación
Si la pila termina en un vehículo comercial motor de arranque, un motor de accionamiento de un camión de almacén o una bomba industrial en general, las comprobaciones son prácticamente las mismas.
- Grado de acero and the guaranteed core loss figure, not just the thickness.
- Tipo de recubrimiento y si sobrevive al proceso de unión.
- Factor de apilamiento: qué parte de la altura de la pila es realmente acero.
- Altura de las rebabas y si el proveedor recoce después del punzonado.
- Tolerancias de geometría de ranura, diámetro interior, diámetro exterior y perpendicularidad.
- Método de unión, inclinación y rigidez mecánica que exige su aplicación.
- Validación de muestras: medición de pérdida del núcleo, verificación de ajuste y una breve prueba de funcionamiento antes de comprometer las herramientas.
Solicítelos por escrito. Los proveedores que pueden responderlas rápidamente tienden a ser los que realmente controlan su proceso en lugar de separar las piezas buenas de las malas.
Preguntas comunes, respuestas breves
¿Puede una pila unida reemplazar una pila soldada?
A menudo sí, especialmente con acero de calibre fino o cuando el ruido es una prioridad, porque la unión elimina los cortocircuitos entrelazados y el calor local de la soldadura. Pero la unión necesita herramientas, un ciclo controlado de prensado y curado y acero prerrevestido más caro. Para una pila gruesa en un volumen modesto, la soldadura generalmente gana en costo y simplicidad.
¿Cuánto importa la altura de la pila?
Más de lo que sugieren la mayoría de los dibujos. La longitud de la pila es parte del circuito magnético, por lo que afecta el flujo, el par y la cantidad de calor que debe desprender el núcleo. La altura también debe mantenerse firme: una pila suelta traquetea, una demasiado comprimida se distorsiona y ambas cosas se manifiestan más tarde como ruido o rendimiento desigual.
¿Las laminaciones más finas siempre significan una mayor eficiencia?
No automáticamente. Las láminas más delgadas reducen la pérdida por corrientes parásitas, pero también reducen el factor de apilamiento, aumentan el costo de manipulación y exigen mejores matrices. El grosor correcto es aquel que coincide con su frecuencia, su ciclo de trabajo y su presupuesto, y vale la pena discutir ese equilibrio con quien construya el núcleo.
Si está tomando una decisión sobre la pila de laminación en este momento, ya sea que eso signifique un nuevo perfil de estator, un calibre más delgado para un diseño de alta velocidad o un cambio de soldadura a unión, hable con nosotros con anticipación. Envíe el dibujo, díganos el volumen y el entorno de trabajo, y le sugeriremos una construcción de pila que se ajuste, luego construya muestras para que pueda medir la pérdida del núcleo y el ruido antes de comprometerse con las herramientas. Esto suele ser más barato que arreglar una pila después de las primeras mil piezas.